Những điều thường gặp khi chưa có giải pháp này
Lệnh nào trễ, trung tâm nào quá tải, máy nào đang dừng chỉ biết khi đi một vòng xưởng hoặc gọi từng tổ trưởng.
Kế hoạch trên bảng tính không tính lịch làm việc hay số máy song song, nên hai lệnh dồn vào cùng một trung tâm và lệnh khác bị trễ.
Tổ trưởng giao công đoạn theo trí nhớ. Công nhân chưa đủ kỹ năng vẫn đứng máy, hàng lỗi tăng mà không ai truy được vì sao.
Máy dừng bao lâu, vì lý do gì và bao nhiêu hàng phải làm lại không có số liệu, nên không tính được OEE hay biết nên cải tiến ở đâu.
6 bước, một chuỗi chứng từ
- 1Tổng quan xưởng mỗi sángTrang Tổng quan sản xuất gom lệnh trễ, lệnh đang chạy theo trung tâm, lệnh thiếu vật tư, trung tâm tải trên 100%, OEE hôm nay, dừng máy đang mở và NCR mở. Bấm vào thẻ là tới đúng danh sách đã lọc để xử lý.
- Thẻ chỉ hiện khi có quyền và công tắc đang bật
- Thẻ đọc lỗi hiện dấu gạch, không hiện 0
- Checklist Bắt đầu cho xưởng mới
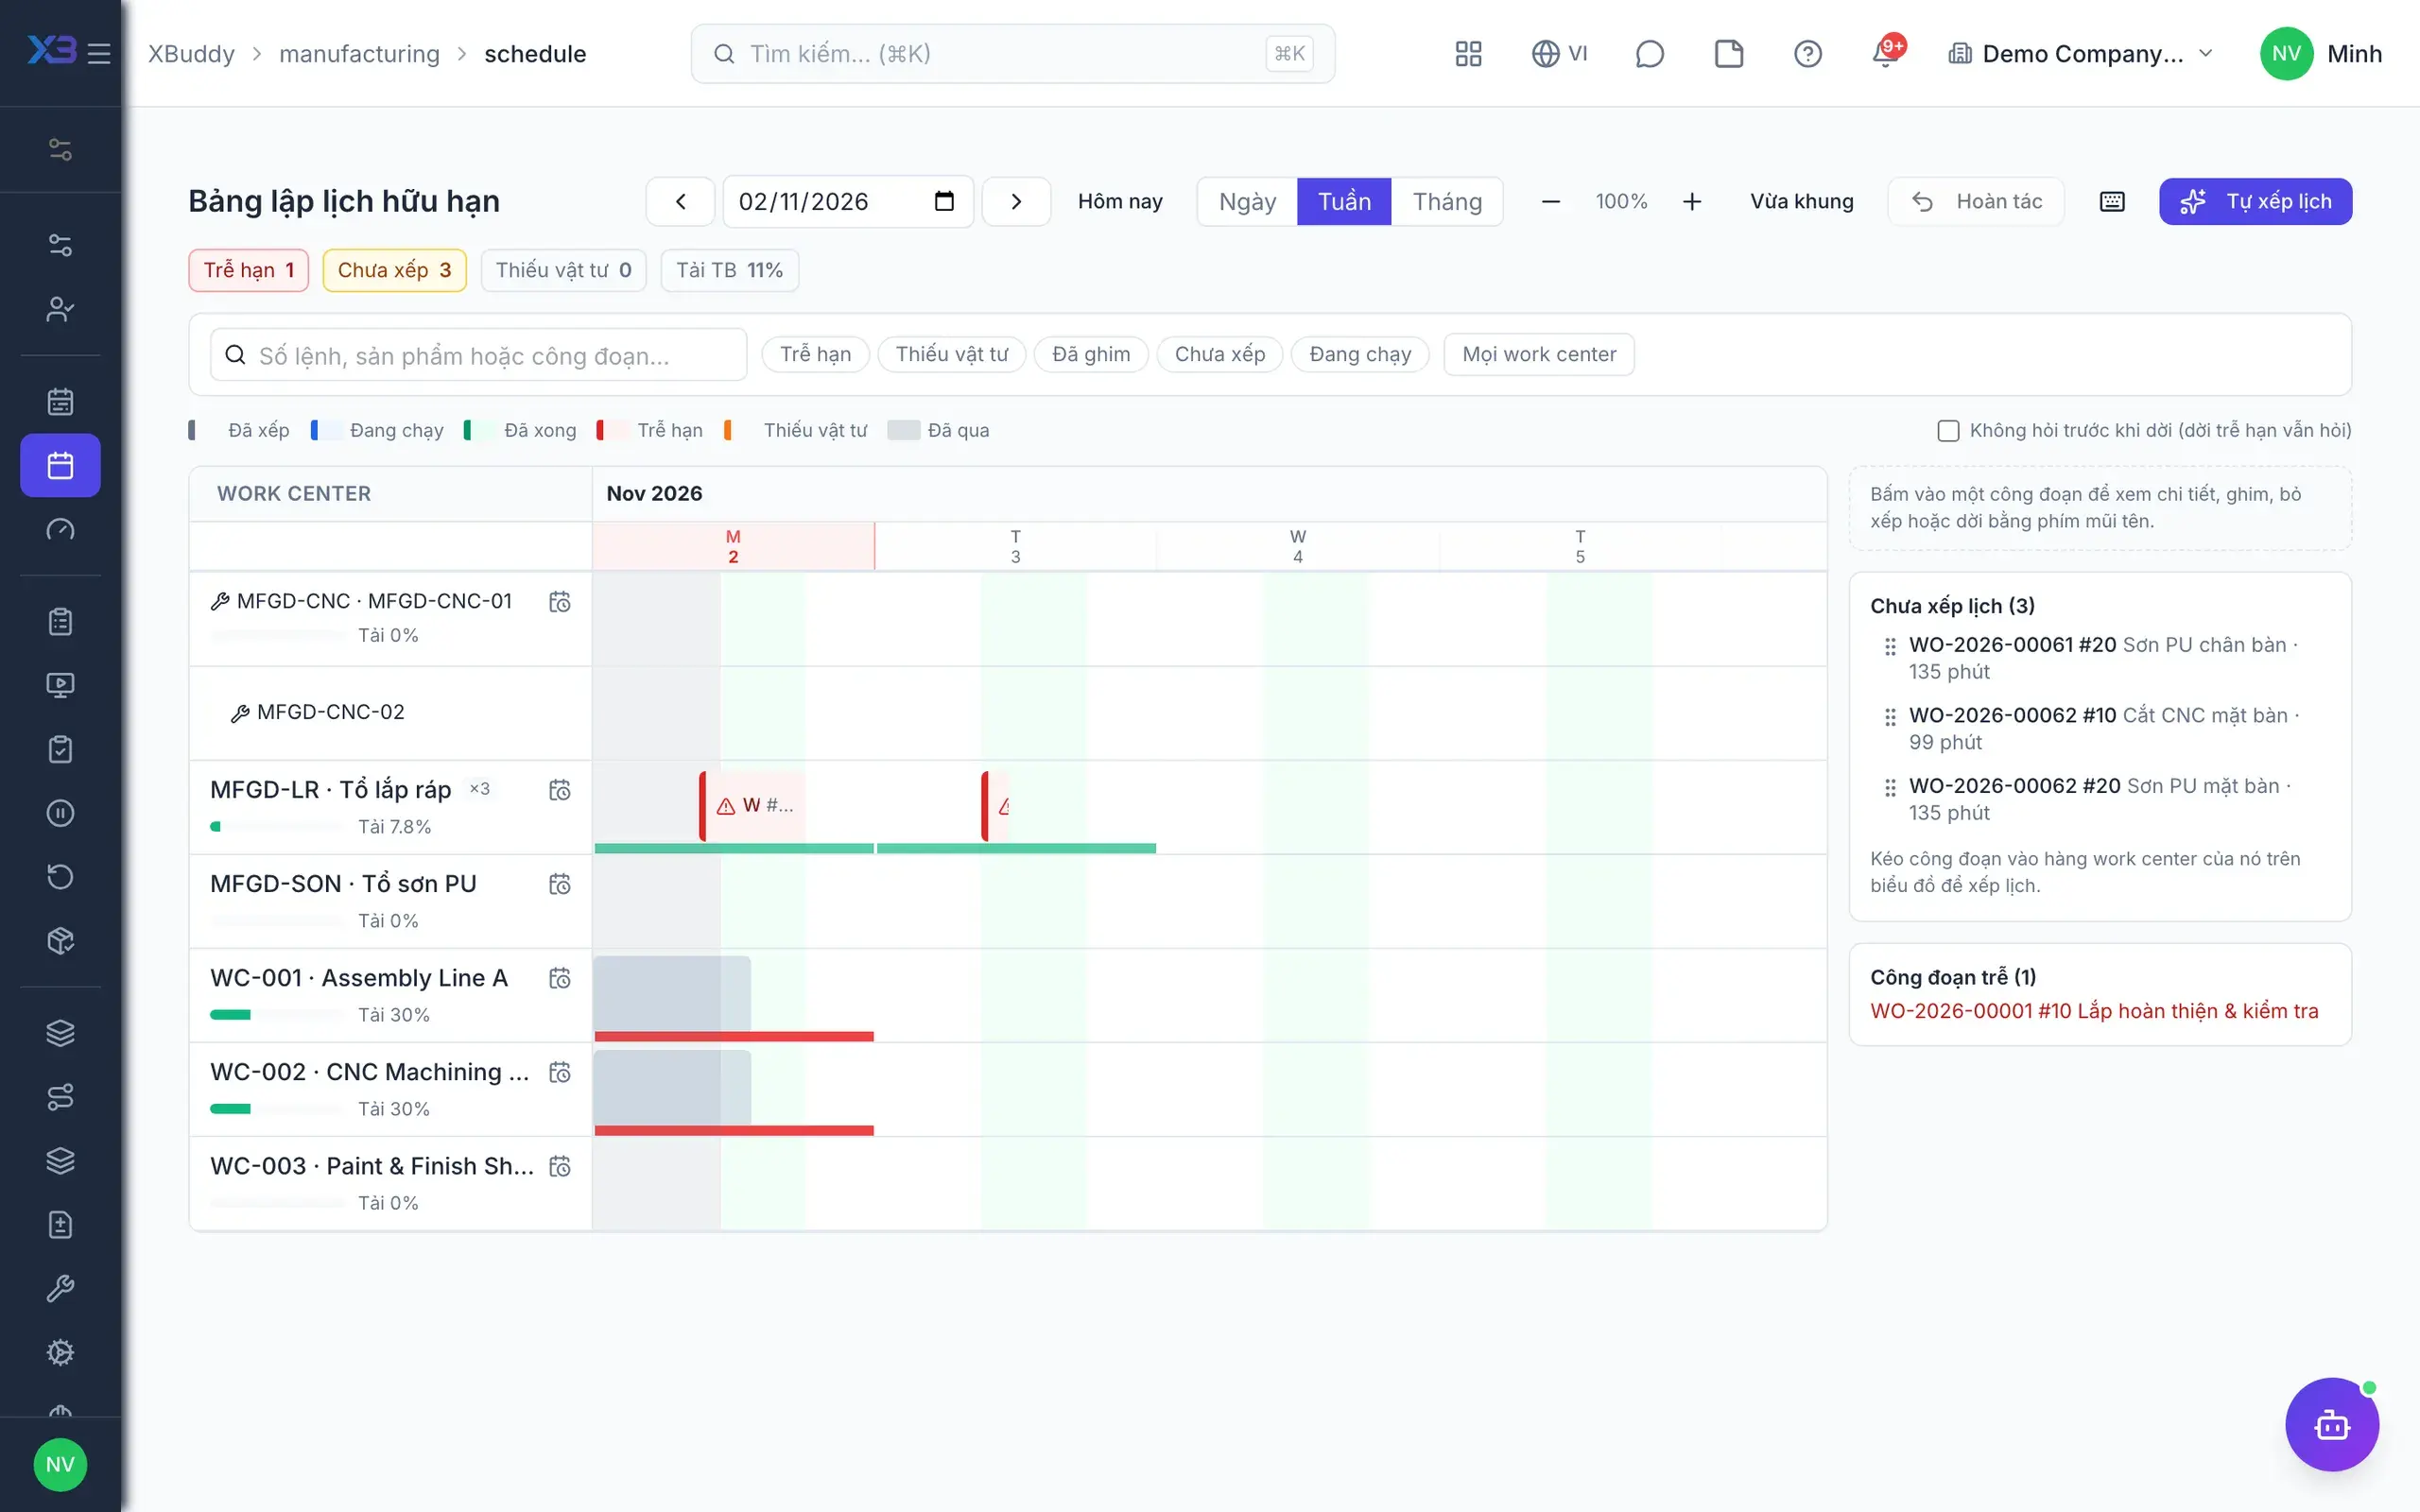
- 2Năng lực và lập lịchTải năng lực hiển thị theo trung tâm sản xuất và ngày hoặc tuần; máy là nguồn lực sức chứa. Bảng lập lịch Gantt đề xuất tối đa ba phương án theo lịch làm việc và số máy song song, cho kéo thử, kiểm hợp lệ, ghim công đoạn rồi mới áp dụng.
- Lịch làm việc và ngày lễ lấy từ HR
- Khung máy không khả dụng
- Tuỳ chọn xét thiếu vật tư theo tồn và PO mở
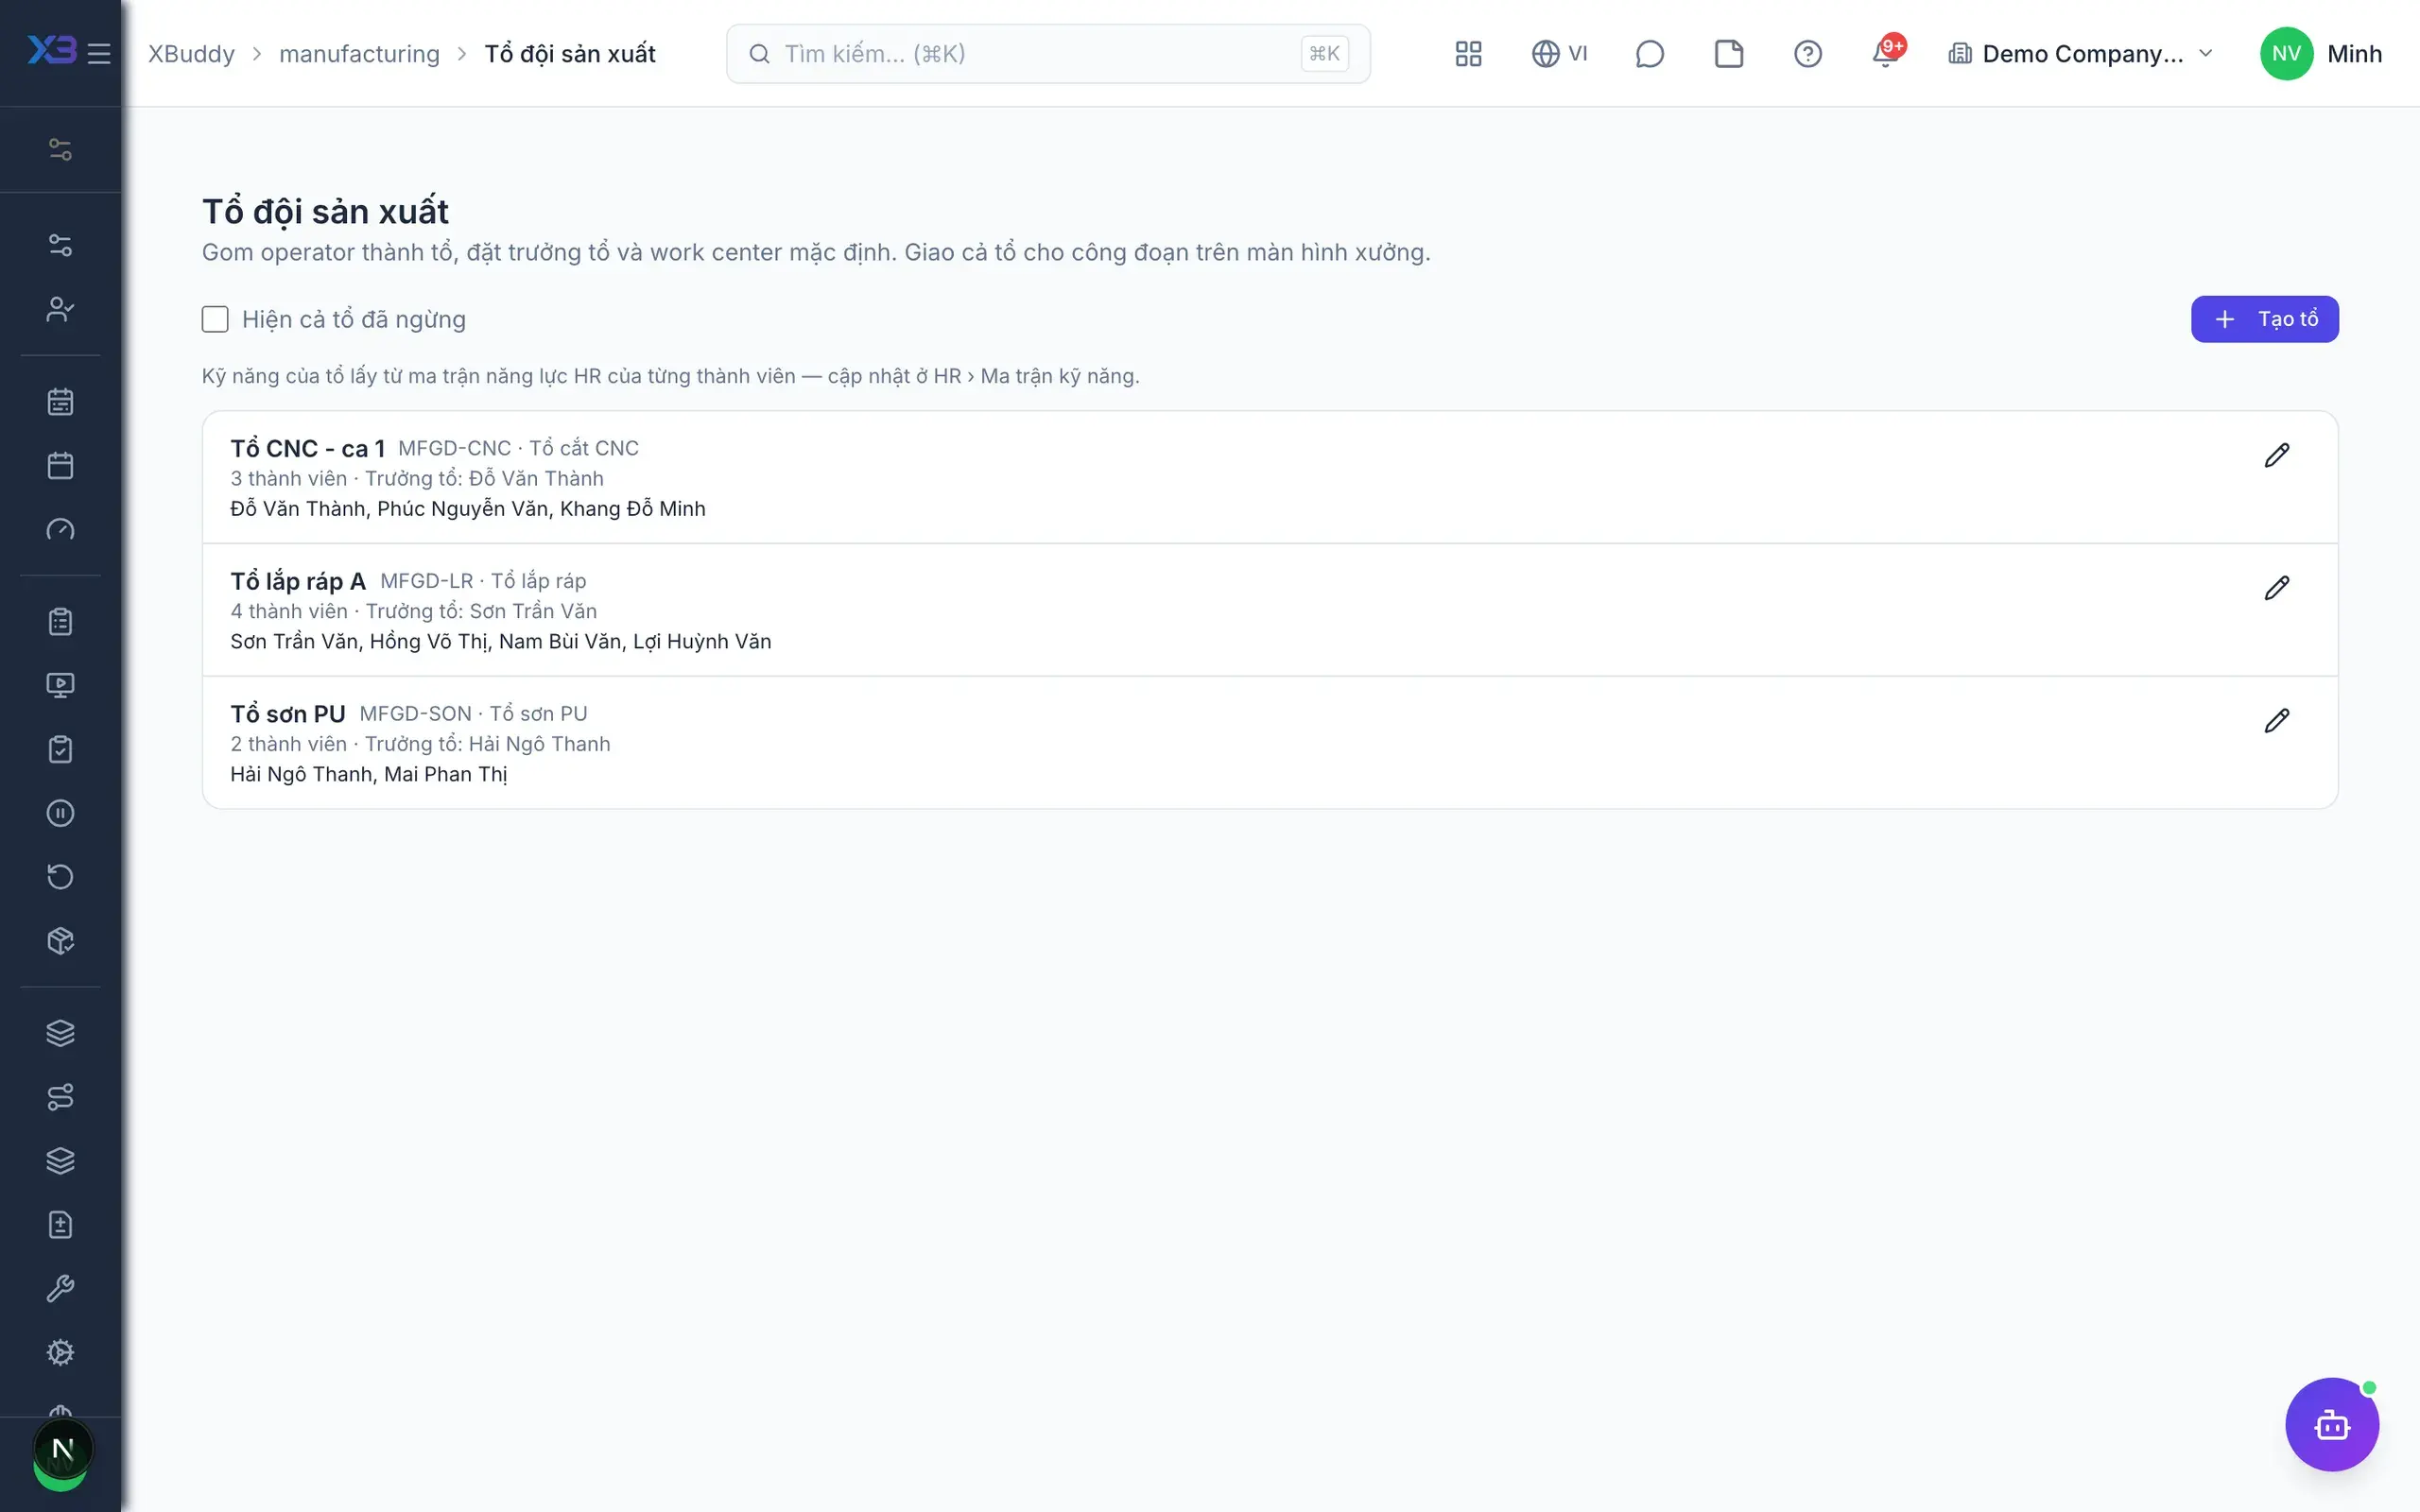
- 3Tổ đội và kỹ năngQuản đốc lập danh sách nhân sự sản xuất và tổ đội, chọn trưởng tổ. Kỹ năng dùng ma trận năng lực của HR; routing khai kỹ năng yêu cầu và số người cho từng công đoạn, lệnh sản xuất chụp lại các giá trị này lúc tạo.
- Tổ đội dùng chung dữ liệu với Workforce
- Cổng thiếu kỹ năng: cảnh báo hoặc chặn
- Tuỳ chọn chỉ giao việc cho nhân sự sản xuất
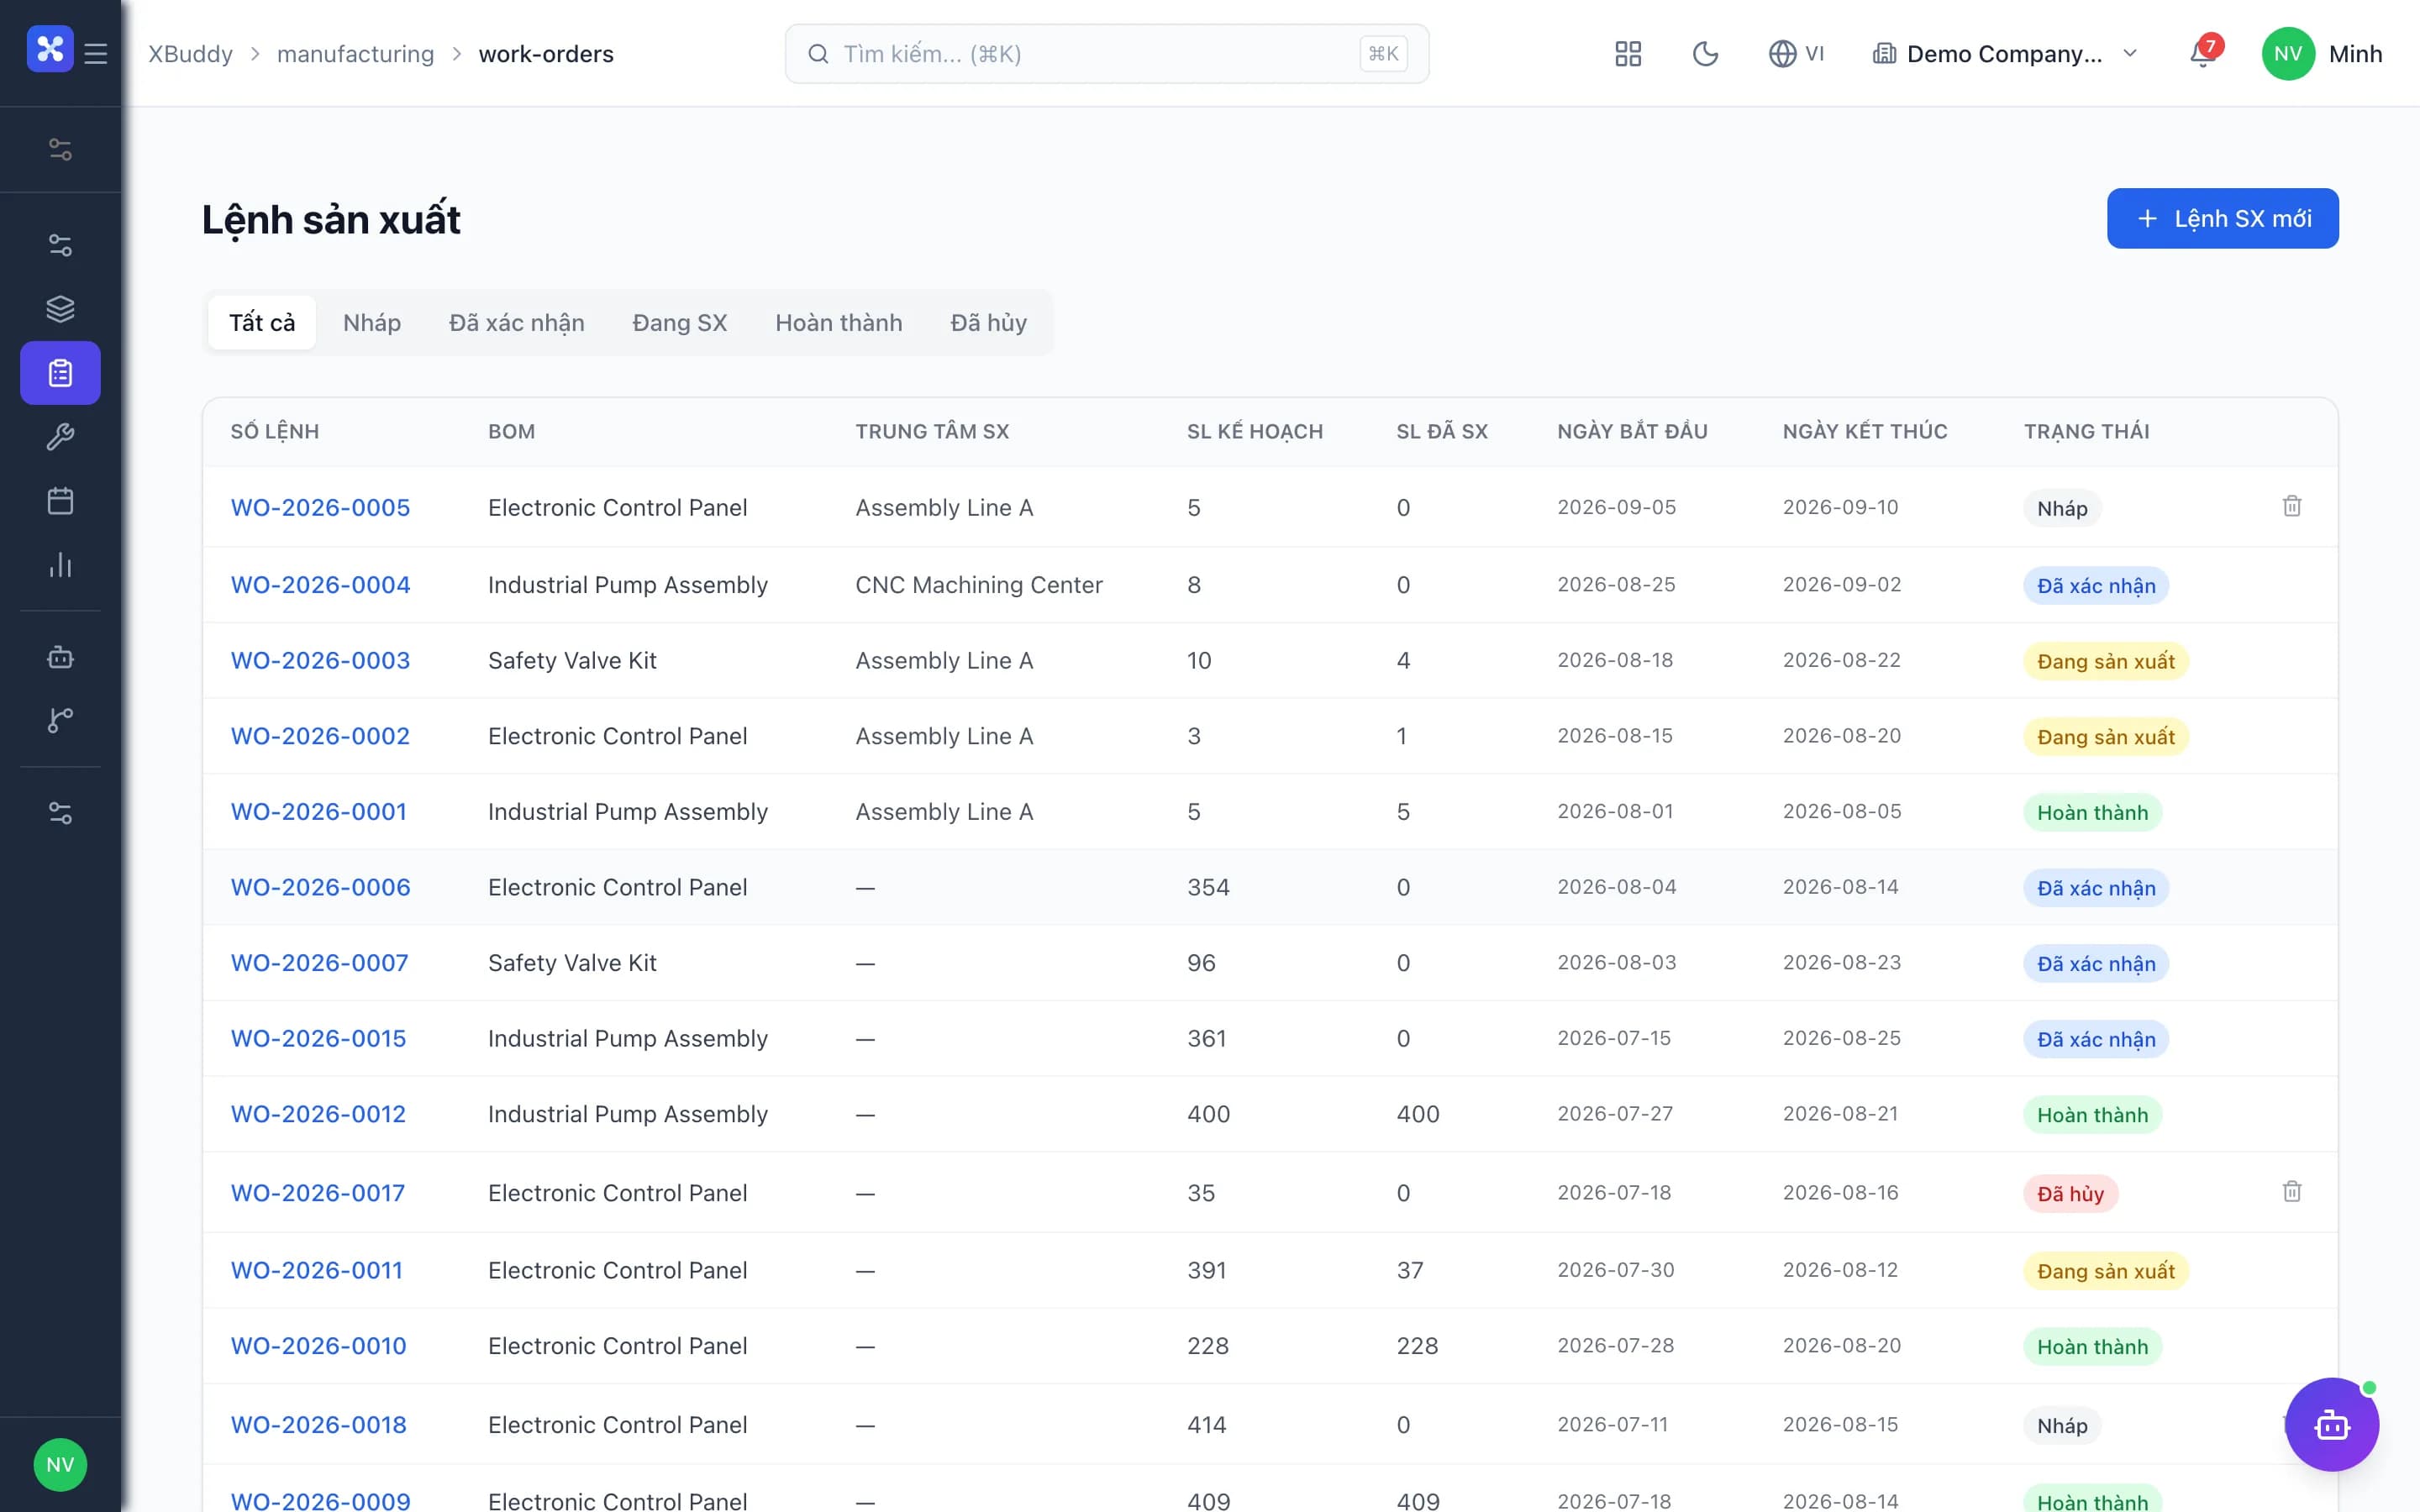
- 4Màn hình xưởngTổ trưởng giao công đoạn cho một người hoặc một tổ, hệ thống gợi ý người đủ kỹ năng. Công nhân mở Việc của tôi để bắt đầu, tạm dừng kèm lý do, tiếp tục và hoàn thành; hoàn thành tạo phiếu báo cáo kết quả, phút công tính từ các khoảng chạy thật.
- Bản vẽ, tài liệu BOM ngay trên thẻ công đoạn
- Ghi lô, serial nguyên liệu khi hoàn thành
- Khai báo nhanh kết quả trên điện thoại
- 5Dừng máy và làm lạiDừng máy được khai theo danh mục lý do công ty tự thêm, có đóng, sửa và xoá. Hàng lỗi từ phiếu báo cáo hoặc NCR bên Quality là nguồn của lệnh làm lại, và tổng số lượng làm lại không được vượt số lượng lỗi.
- Danh mục lý do dừng máy tự cấu hình
- QC không đạt tự tạo NCR
- Lệnh làm lại có nguồn rõ ràng
- 6OEE và cải tiếnOEE được tính theo trung tâm hoặc theo máy từ phiếu báo cáo kết quả và các lần dừng đã khai. Biểu đồ pareto cho thấy nguyên nhân dừng máy và phế phẩm lớn nhất, cùng báo cáo đúng hạn, phút kế hoạch so với thực tế.
- OEE theo trung tâm hoặc máy
- Pareto nguyên nhân dừng và phế
- Phút và chi phí kế hoạch so với thực tế
Mỗi bước là một màn hình quen thuộc
6 tình huống thực tế đã có hướng dẫn
4 ứng dụng trong giải pháp
Trợ lý đi cùng quy trình
Trợ lý Kế hoạch Sản xuất
Lập kế hoạch sản xuất: tải năng lực, lịch, thiếu vật tư theo MRP, lệnh trễ, WIP, giá thành BOM và hiệu suất.
Trợ lý Lệnh Sản Xuất
Trợ lý theo dõi vòng đời lệnh sản xuất, cảnh báo lệnh trễ tiến độ hoặc chưa được phân công
Tài liệu chi tiết: Quản đốc / giám đốc sản xuất
Quy trình đầu cuối, ứng dụng tham gia, vai trò trợ lý AI, chỉ số đo và kế hoạch triển khai 30/60/90 ngày.
Các tính năng này có bật sẵn không?
Không. Màn hình xưởng, lập lịch hữu hạn, tổ đội và kỹ năng, dừng máy, OEE là công tắc mặc định tắt; công ty bật dần theo nhu cầu, không bị thêm bước khi chưa cần.
Có thu dữ liệu tự động từ máy không?
Không. Đây là lớp MES nhẹ dựa trên chứng từ do người khai báo: bắt đầu, tạm dừng, hoàn thành công đoạn và các lần dừng máy.
Phút công tính thế nào khi một tổ cùng làm?
Phút công bằng thời gian chạy nhân số người trên công đoạn; phút máy không nhân theo số người.
Chế độ chặn kỹ năng có đường vòng không?
Không. Người tự bấm Bắt đầu hoặc Tiếp tục cũng qua cổng, trừ khi họ thuộc tổ được giao và tổ phủ đủ kỹ năng yêu cầu.
Lịch làm việc của xưởng lấy từ đâu?
Lập lịch dùng lịch làm việc và ngày lễ khai ở HR, cộng với lịch riêng đặt cho từng trung tâm sản xuất trên bảng lập lịch.